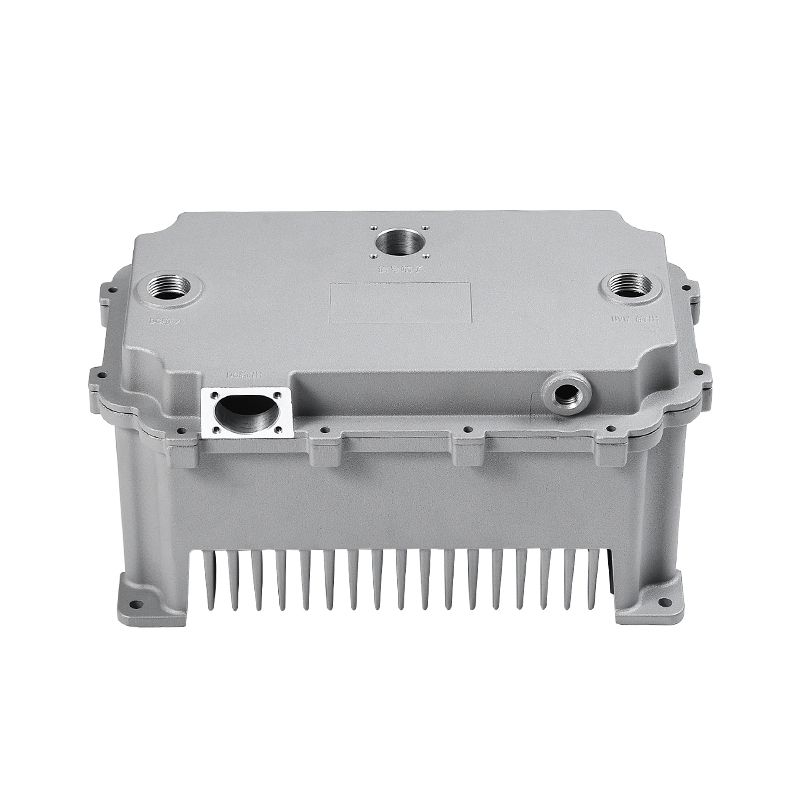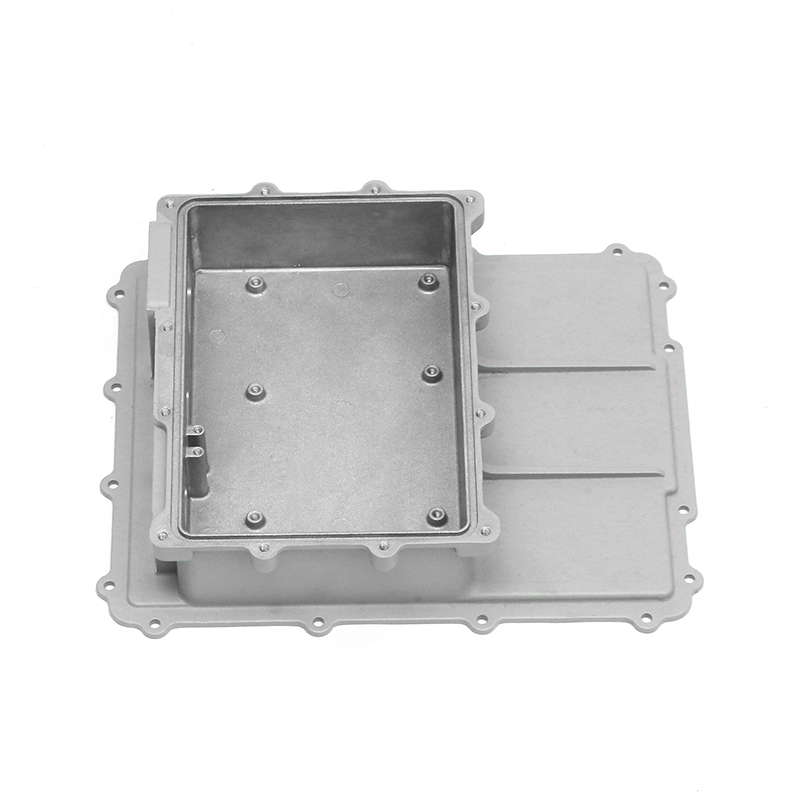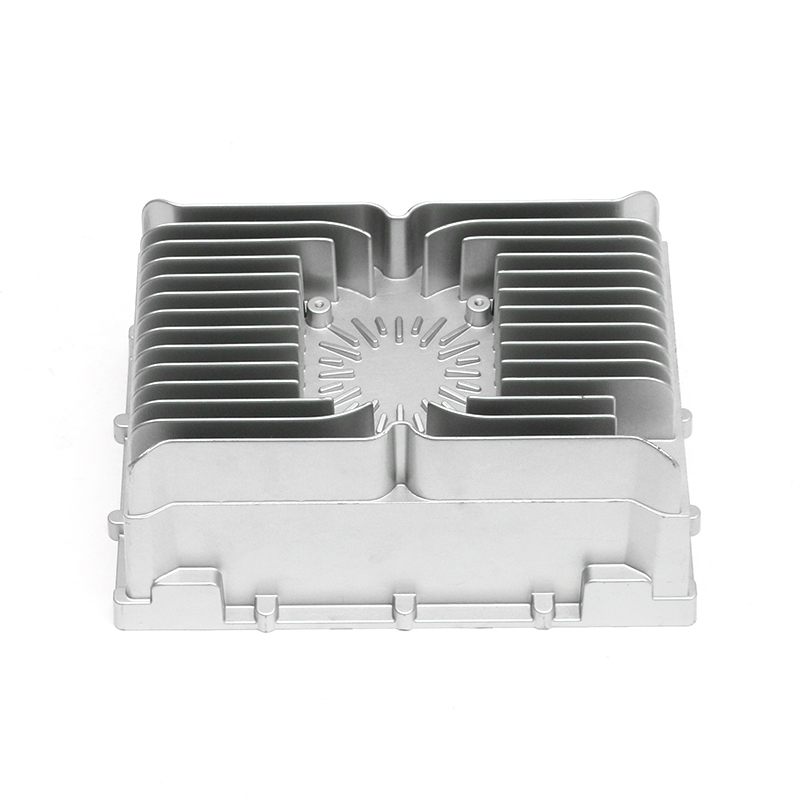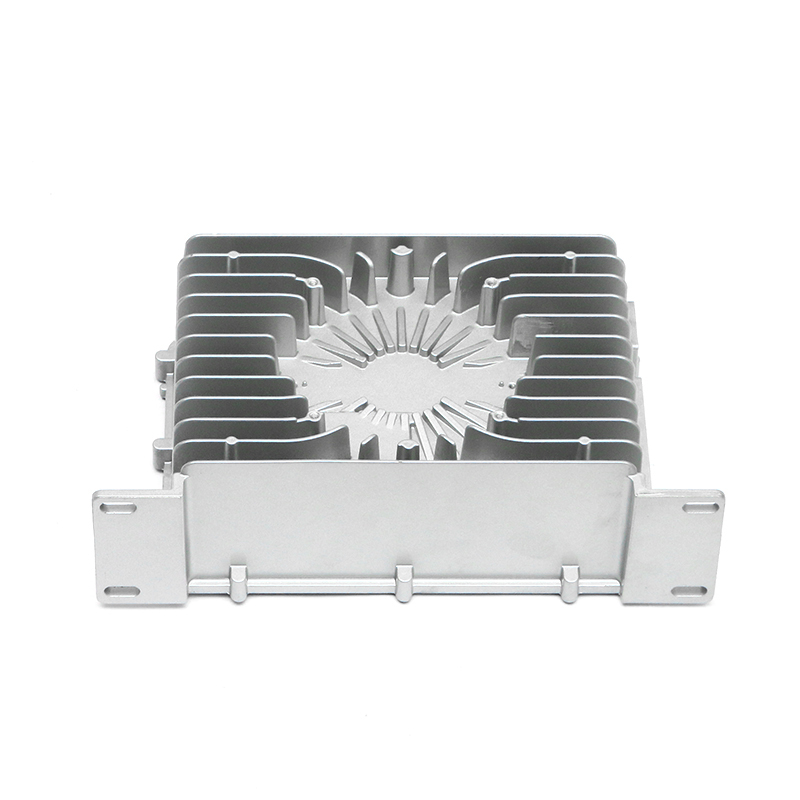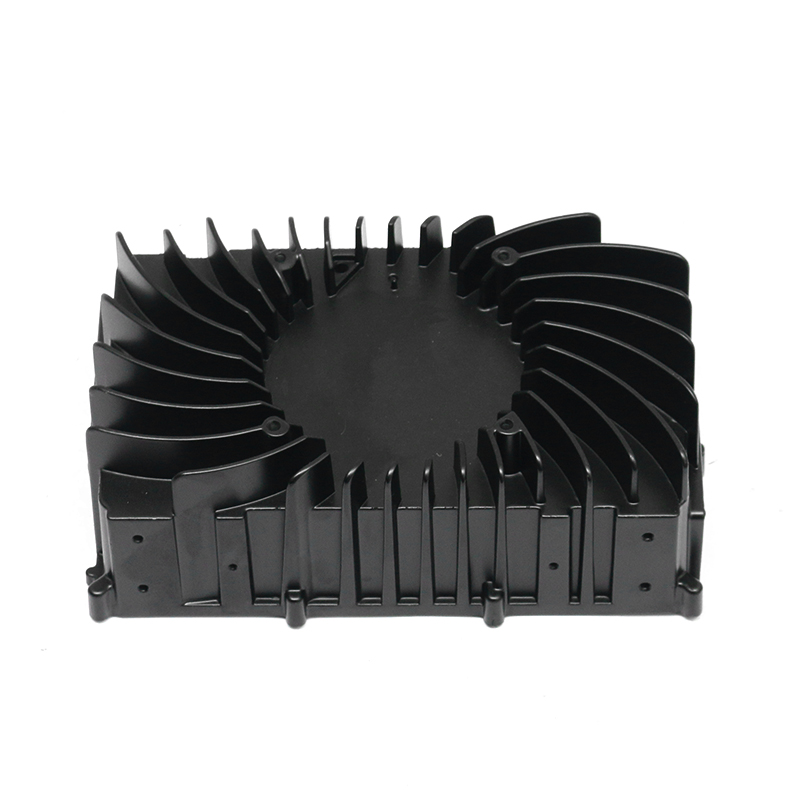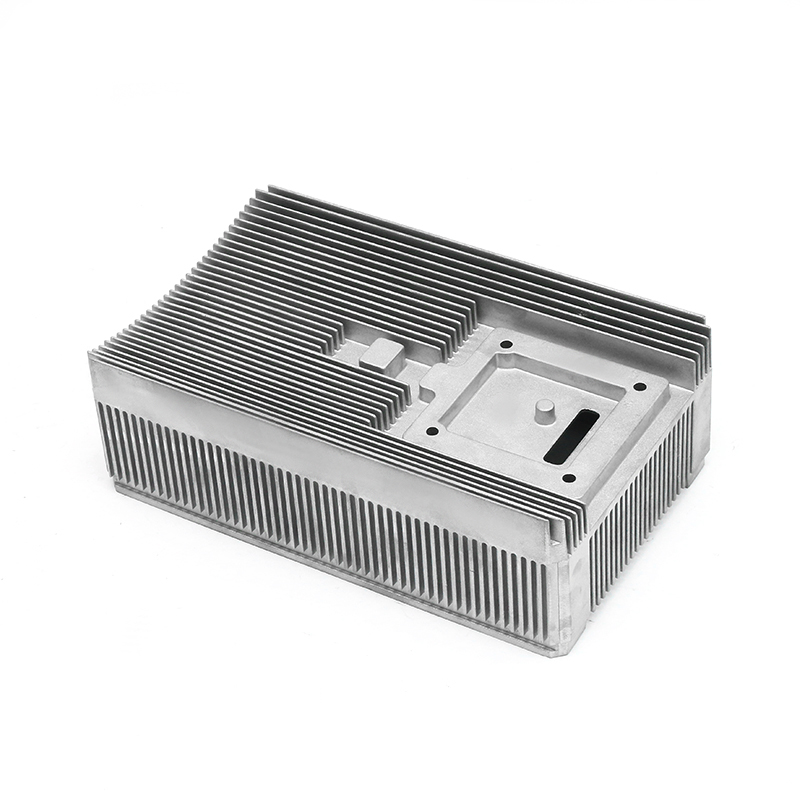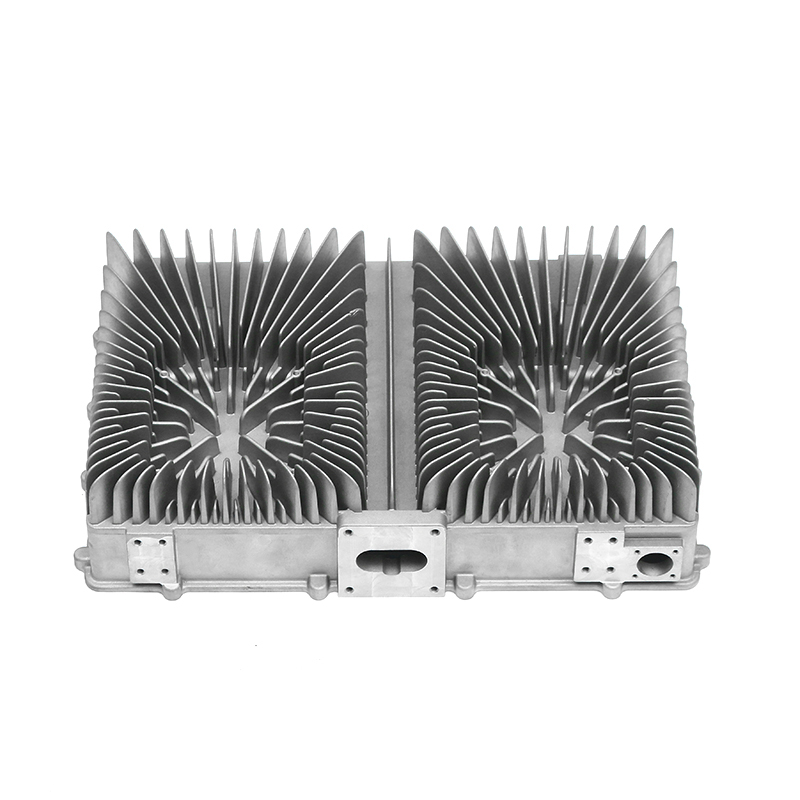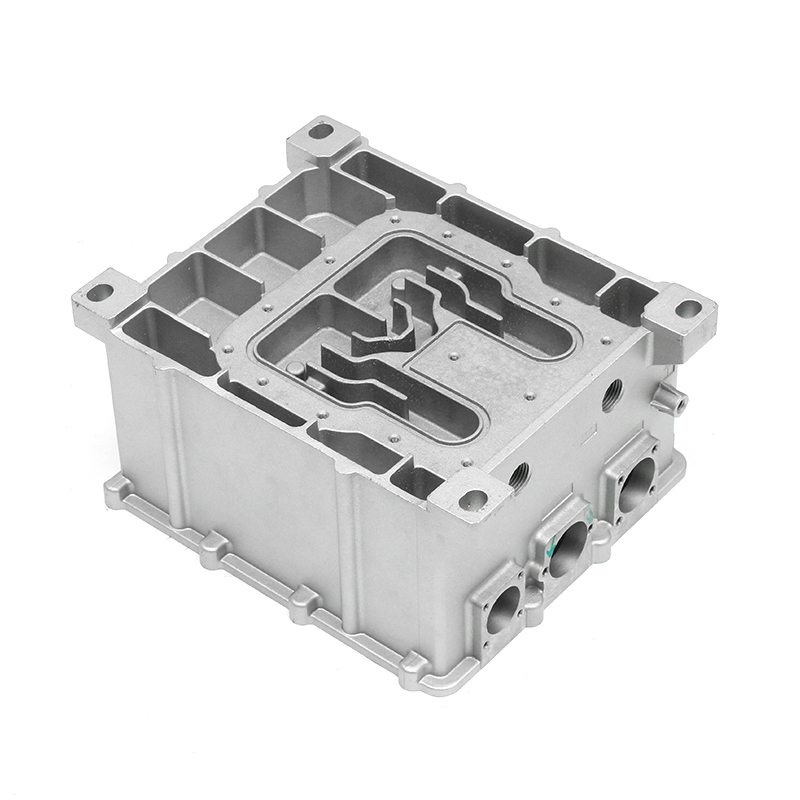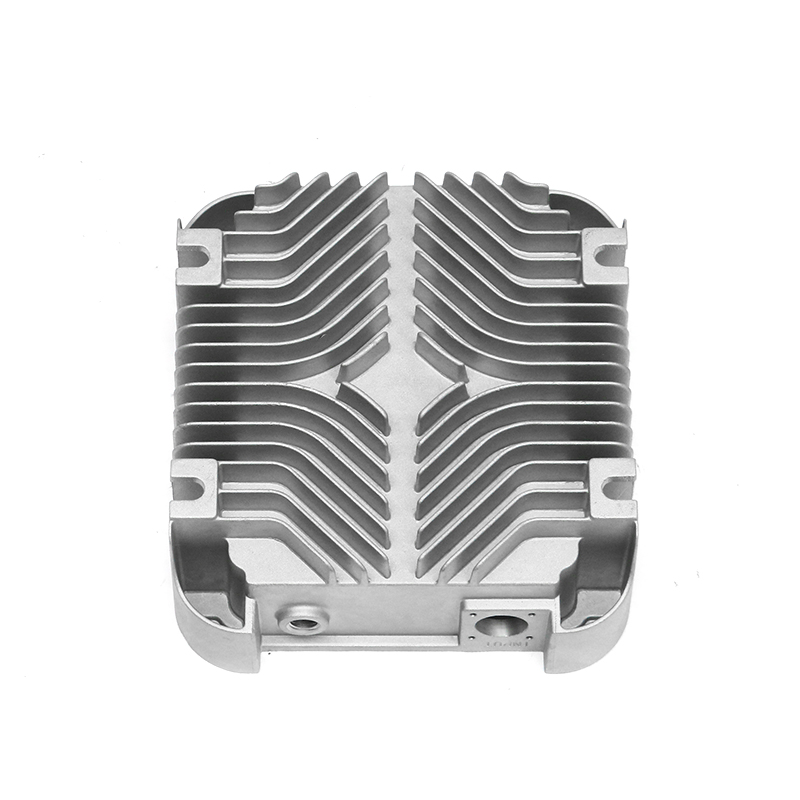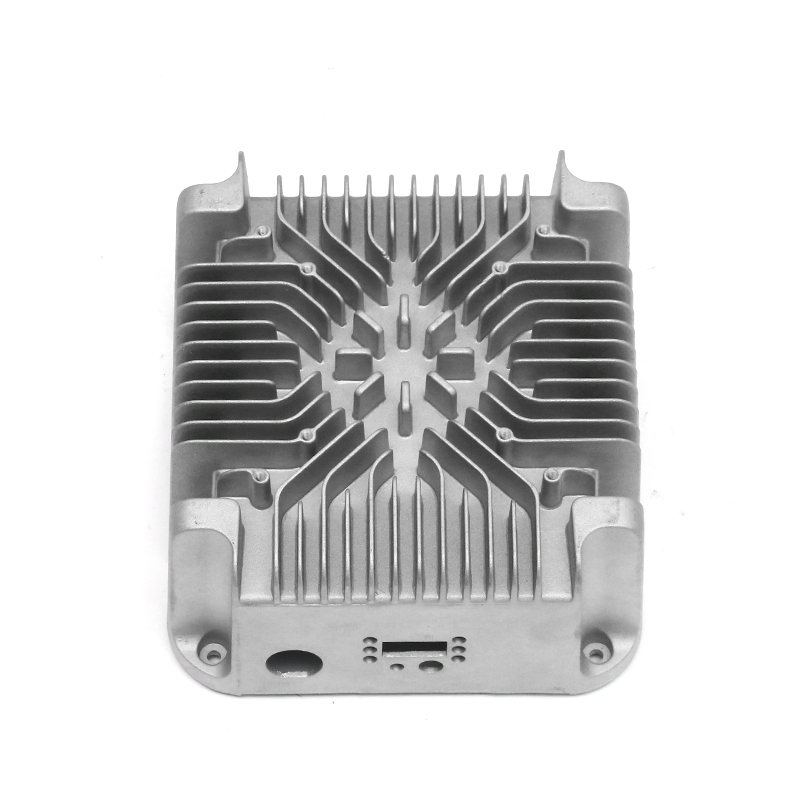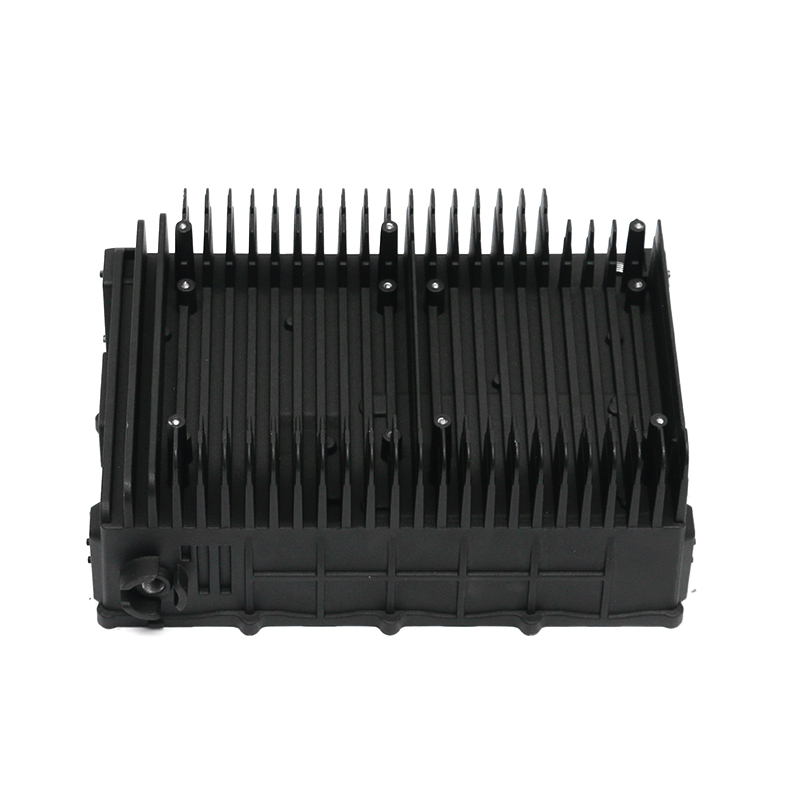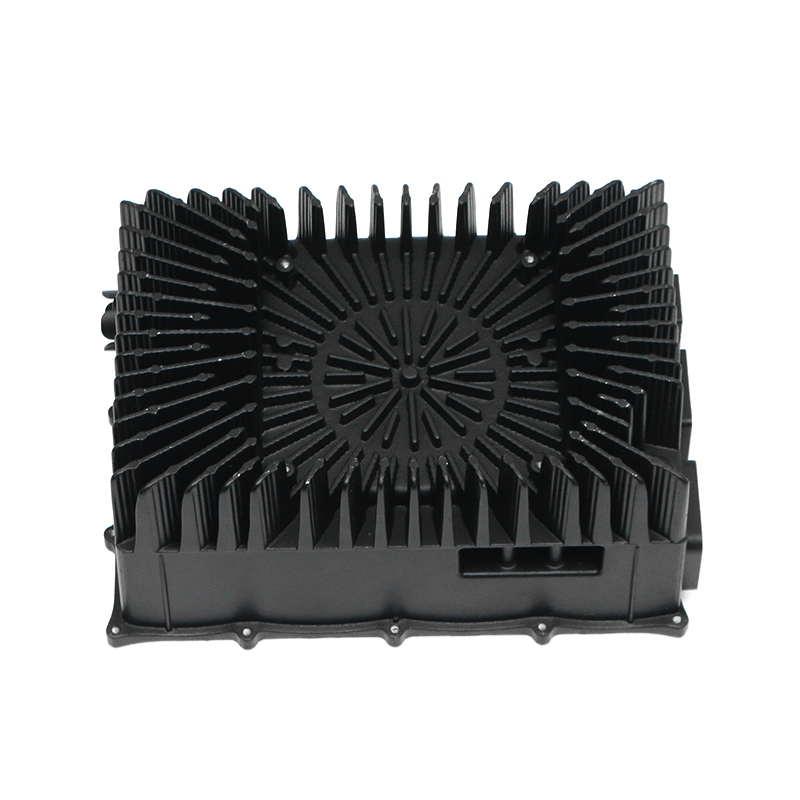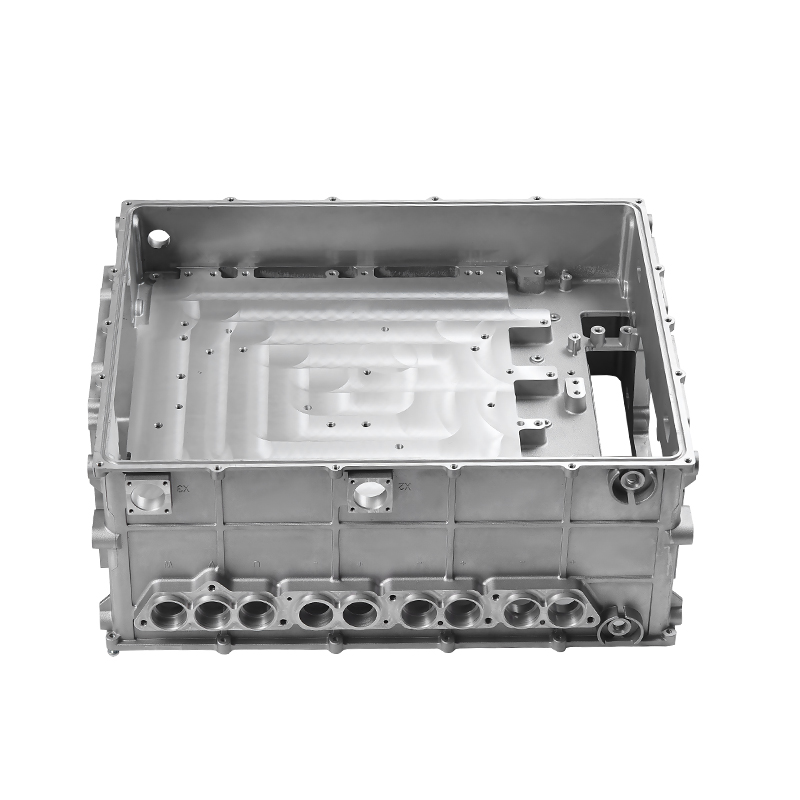


Öppna huven på nästan vilken modern bil som helst, och vattenpumphuset är en gjuten aluminiumdel som du inte behöver tänka på. Den tysta pålitligheten är ett tekniskt beslut. Högtryckspressgjutning av aluminium skapar en vattenpumpkropp med konsekventa kylvätskepassager, täta tätningsytor och en kostnadsstruktur som fungerar för miljontals fordon per år. När en vattenpump måste överleva 150 000 km eller mer är gjutningsprocessen viktigare än de flesta köpare inser.
Varför formgjutning är standardvalet för bilvattenpumpar
Pressgjutning väljs inte för att det är enkelt, utan för att det löser den centrala konflikten med vattenpumpdesign: delen måste ha komplexa kylvätskepassager och styva, tunna väggar samtidigt som den förblir överkomlig vid höga volymer. Gjutjärn och tillverkade alternativ kan fungera, men de lägger vanligtvis till massa eller bearbetningssteg. Ett pressgjutet aluminiumhölje uppnår väggtjocklek i intervallet 2,5–4,0 mm, vilket håller pumpen lättare och hjälper värme att flytta bort från lagren och tätningen. Viktbesparingen jämfört med gjutjärn är vanligtvis 40–50 %.
Ur produktionssynpunkt är pressgjutning en engångsprocess för komplex geometri. Portar, löpare och kylledningar är inbyggda i formdesignen, så tusentals delar kommer ut med identiska profiler. För en familjesedanpump tillverkad i en serie på 100 000 enheter, sänker den repeterbarheten kostnaden per del och minskar risken för fältfel. Det är därför OEMs och tier-one-leverantörer fortsätter att specificera pressgjutning för vattenpumphus och hus.
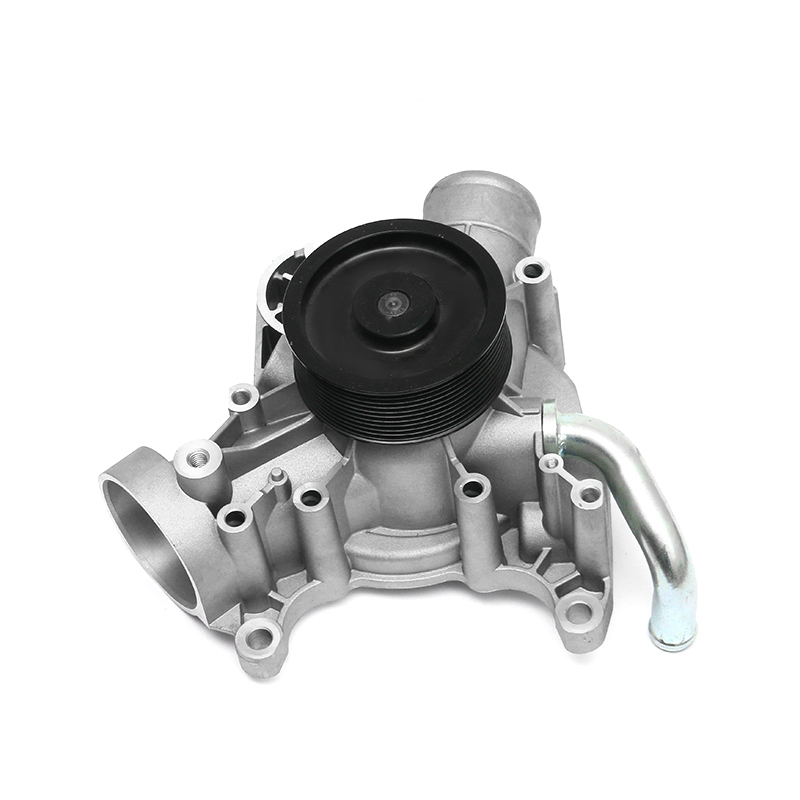 Precisionsgjutning för vattenpumphus för fordon Denna leverantör kombinerar formdesign, pressgjutning och bearbetningsexpertis för att producera hållbara vattenpumpshöljen i aluminium, vilket säkerställer repeterbar kvalitet för motorkylningskomponenter. Visa produkt →
Aluminiumlegeringar som används vid pressgjutning av vattenpumpar
Val av legeringar är en kompromiss mellan flytbarhet, trycktäthet, värmeledningsförmåga och bearbetbarhet. I praktiken förlitar sig vattenpumpshöljen på nästan eutektiska aluminium-kisellegeringar eftersom kisel förbättrar flödet av smält metall till tunna sektioner och minskar stelningskrympningen.
| Legering | Nyckelegenskaper | Typisk användning |
|---|---|---|
| ADC12 | Hög fluiditet; bra trycktäthet; god bearbetbarhet | Komplexa vattenpumpkroppar och fästen |
| A380 | Bra hållfasthet och värmeledningsförmåga; brett smältområde | Hus som kräver högre mekanisk eller utmattningsmotstånd |
| AlSi10Mg(Fe) | Lägre järnhalt; bättre duktilitet för behandling efter gjutning | Elfordons kylvätskehus och strukturella pumpfästen |
Dessa legeringar är inte utbytbara. En pump som är placerad nära en turboladdare upplever en annan värmebelastning än en pump på en liten naturligt aspirerad motor. Ritningen, arbetstrycket och monteringspositionen bör ses över innan legeringen färdigställs.
Pressgjutningsprocessen steg för steg
Varje formgjuten vattenpump börjar med en form som är designad runt kylkretsen. Formdesignen avgör var avskiljningslinjen sitter, hur kärnan kommer att bilda pumphjulets hålighet och hur många sidoåtgärder som behövs. En erfaren pressgjutningsingenjör kommer att granska flödessimuleringsresultat innan stål skärs.
- Formdesign: kylkanaler, portplacering och ejektorpositioner är optimerade för ett enhetligt fyllningsmönster.
- Smältning och insprutning: aluminiumlegeringen hålls vid rätt temperatur och tvingas in i formen vid högt tryck.
- Stelning och kylning: kontrollerad kylning säkerställer att tunna väggar fylls helt och matningen förblir effektiv.
- Utkastning och trimning: gjutgodset tas bort från formen och överlopps-, flash- och grindsystemet trimmas.
- Bearbetning och ytbehandling: kritiska ytor, hål och packningsytor bearbetas på CNC-bearbetningscentra.
- Tryckprovning och inspektion: höljena är läckagetestade, dimensionskontrollerade och förberedda för leverans.
Kavitetstrycket är tillräckligt högt för att trycka in metall i tunnväggiga detaljer och reproducera formytan. Denna kombination av tryck, temperaturkontroll och verktygsnoggrannhet är det som skiljer ett hållbart vattenpumphus från en läcka.
Kvalitetskontroll: Vad gör ett gjutet vattenpumphus tillförlitligt
Porositet är den största fienden till en vattenpumpsgjutning. Luft kan fastna under injektionen och om porositet uppträder nära en tätningsyta kommer kylvätska att rinna ut. Eftersom kylvätskekretsen arbetar under tryck måste höljet testas för läckage. En trycklock för en personbil håller vanligtvis cirka 100–140 kPa, så höljet måste läcktestas vid eller över detta område. En kvalitetsleverantör kommer att testa 100 % av delarna, ofta med luft eller helium, och föra register över varje resultat.
Dimensionell kontroll är det andra stora problemet. Lagerhålet, pumphjulets kavitet och packningsytorna påverkar direkt pumpens effektivitet och tätningslivslängd. Kontroller av koordinatmätmaskiner under processen, tillsammans med industriell CT för intern porositet, ger data under produktionen istället för i efterhand.
Materialintegritet är det tredje lagret. En spektrometerkontroll av varje värme säkerställer att kisel, koppar och järn håller sig inom det specificerade intervallet. Om legeringen driver, så glider porositeten och bearbetbarheten med den. Det är här IATF 16949-certifieringen tillför verkligt värde, eftersom det tvingar hela kvalitetssystemet att dokumenteras, inte bara göra anspråk på.
Designöverväganden för ingenjörer och köpare
För att få bästa resultat av gjutning av bilvattenpumpar bör höljet utformas som gjutgods från början. En design som är kopierad från en sandgjutning eller en plastdel kommer att skapa undvikbara problem i formen och i den slutliga tätningskvaliteten.
- Håll väggtjockleken så enhetlig som möjligt; plötsliga steg orsakar krympning och ojämn kylning.
- Ange en dragvinkel på 0,5° till 2° så att gjutgodset kan kastas ut utan förvrängning.
- Placera kritiska tätningsytor i områden som kommer att bearbetas efteråt, inte lämnas som gjutna.
- Undvik snäva toleranser på ytor som inte behöver dem; bearbetade ytor kan hålla ±0,1 mm, medan endast gjutna dimensioner bör diskuteras med leverantören.
För eftermarknadsköpare är dessa designdetaljer inte synliga, men de visas i pumpfelsfrekvensen. Ett hus med rena kylvätskekanaler och plana, korrekt bearbetade tätningsytor skyddar naturligtvis lagret och tätningsenheten.
Hur man väljer en leverantör av pressgjutning för bilvattenpump
Att välja leverantör är ett riskhanteringsbeslut. Ett hus som läcker eller deformeras under varmt kylvätsketryck kan skada ett pumpmärke även om varannan komponent är bra. Av den anledningen, utvärdera leverantörens förmåga, inte bara offertpris.
Börja med gjututrustningen. Maskiner från 400 T till 2 000 T behövs för olika husstorlekar. En leverantör med bearbetningscentra och egen inspektionsutrustning kan samordna alla toleranser i ett produktionsflöde. Erfarenhet av formdesign är ännu viktigare, eftersom en dålig grinddesign inte kan korrigeras med en billigare legering. På vår anläggning hanteras formkonstruktion, pressgjutning, bearbetning och testning under ett tak, vilket undviker kopplingen mellan verktyg och produktion.
- IATF 16949-certifiering eller ett likvärdigt kvalitetssystem för fordon.
- Intern formdesign och underhållskapacitet.
- CMM, industriell CT, spektrometer och läckagetestutrustning.
- En leverantör för gjutning, bearbetning och ytbehandling.
- Dokumenterad erfarenhet av pumphus, inte bara allmän pressgjutning.
Ett hus med matchade tätningsytor och rena kylvätskekanaler ger också längre livslängd. Denna koppling mellan pumpkomponenter och motorns tillförlitlighet behandlas i vår tekniska notering vattenpumpens slitstyrka och motorns livslängd .
Bottom Line
Pressgjutning av bilvattenpumpar är en etablerad process, men dess framgång beror på material, mögel och processkontroller. Pressgjutning av aluminium är fortfarande det mest praktiska sättet att producera pumpar som är lätta, repeterbara och prisvärda. För ingenjörer och köpare är målet inte att hitta den billigaste pumpgjutningen, utan att hitta den leverantör som kan bevisa att varje hus är dimensionellt noggrant och trycktätt. Verifiera dessa kontroller under provstadiet, så kommer fälttillförlitligheten att följa.