

Introduktion: Varför formgjutning dominerar biltillverkning
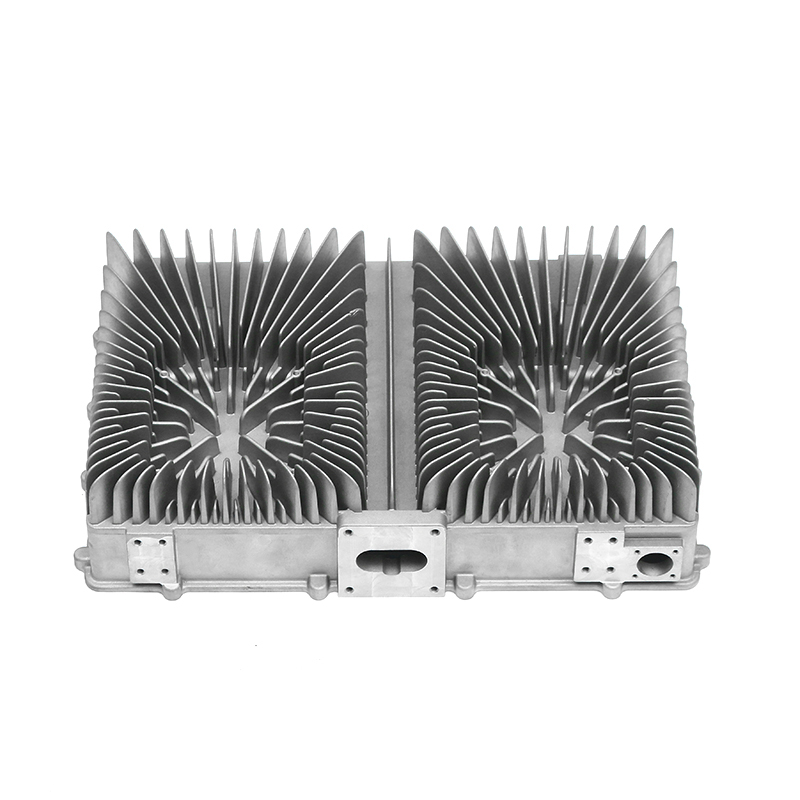
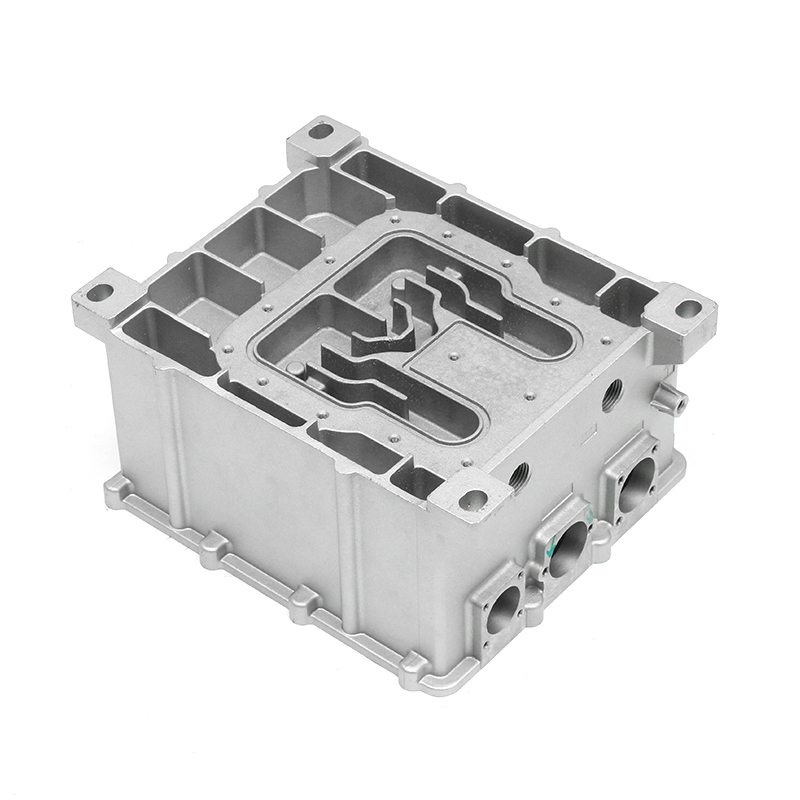
Öppna huven på ett modernt förbrännings- eller elfordon och du kommer att se gjuten aluminium som gör ett tyst men viktigt arbete. Motorblock, växellådshus, oljetråg, konsoler och drivlina-kapslingar är alla formade genom att smält metall under högt tryck pressas in i en stålform. Processen är snabb, repeterbar och kan producera komplex geometri i ett skott, vilket förklarar varför bilteknik förlitar sig på den mer än någon annan metallformningsmetod.
Strävan efter lättare fordon, tätare förpackningar och kostnadseffektivitet i hög volym har drivit pressgjutning till centrum för bilproduktionen. En enda gjutning kan ersätta en svetsad sammansättning av stansade delar, minska vikten och förkorta leveranskedjorna. Samtidigt är processen inte bara en enda maskinoperation. Det beror på exakta verktyg, kontrollerad smältning, noggrann utkastning och eftergjutningsbearbetning.
Ett företag som fddiecasting.com illustrerar varför pressgjutning sällan är ett fristående steg. Den kombinerar formdesign, aluminiumgjutning och precisionsbearbetning under ett tak, vilket håller toleranskontroll och kommunikation tät från den första designgranskningen till den slutliga inspektionen. I följande avsnitt kommer vi att gå igenom processen, material, kvalitetskontroller och leverantörsutvärderingskriterier så att du kan fatta bättre beslut för dina egna bildelar.
Pressgjutningsprocessen förklaras steg för steg
Varje formgjutning för bilar börjar med ett koncept för den färdiga delen och slutar med en maskinklar komponent. Det övergripande flödet kan grupperas i fyra steg: verktyg, injektion, stelning och trimning.
Formdesign och verktyg
Formen, eller formen, är den enskilt största faktorn för gjutkvalitet. Det bestämmer dimensionell noggrannhet, ytfinish och hur konsekvent metallen fyller tunna väggar. Formstålet måste tåla termisk cykling, och löparen och bräddsystemet måste utformas så att luft och oxider kan strömma ut.
Leverantörer med intern verktygsexpertis, inklusive precisionstrimningsformdesigner , kan bättre kontrollera detta kritiska steg. Sedan fddiecasting.com startade som en formtillverkare 2006, behandlar företaget verktyg som en kärnkompetens snarare än en utlagd uppgift. Den historiken påverkar direkt antalet defekter och ledtider.
Smältning och injektion
Aluminiumdelar till fordon tillverkas nästan alltid på pressgjutmaskiner med kall kammare. I denna process smälts metall i en separat ugn och skänks sedan in i en skottkammare, där en hydraulisk kolv trycker in den i formen med hög hastighet. Varmkammarmaskiner, som håller insprutningsmekanismen nedsänkt i smält metall, är bättre lämpade för zink- och magnesiumlegeringar med lägre smältpunkter.
Maskinens klämkraft bestämmer den maximala detaljstorlek som kan produceras. fddiecasting.com driver sex kallkammarmaskiner från 400 till 2 000 ton spännkraft, vilket gör att den kan täcka delar som sträcker sig från små spegelfästen till stora motorhus.
Kylning, utkastning och trimning
Efter injektion svalnar metallen snabbt i den vattenkylda formen. Stelningstiden styr mikrostrukturen och risken för krympporositet. När delen är solid trycker ejektorstiften ut den och cykeln upprepas. Delen går sedan till trimning, där löparen, översvämningar och blixten tas bort.
Fordonskomponenter kräver vanligtvis sekundära operationer såsom gradning, bearbetning och ytbehandling. Integreringen av gjutning med senare processer är anledningen till att fddiecasting.com har 80 höghastighets-precisionsbearbetningscenter i samma anläggning.
Att välja rätt legering för formgjutna delar för fordon
Materialval avgör mekanisk hållfasthet, korrosionsbeständighet, värmeledningsförmåga och kostnad. Det finns ingen enskild bästa legering för varje del, men valen kan begränsas efter funktion.
Aluminiumlegeringar
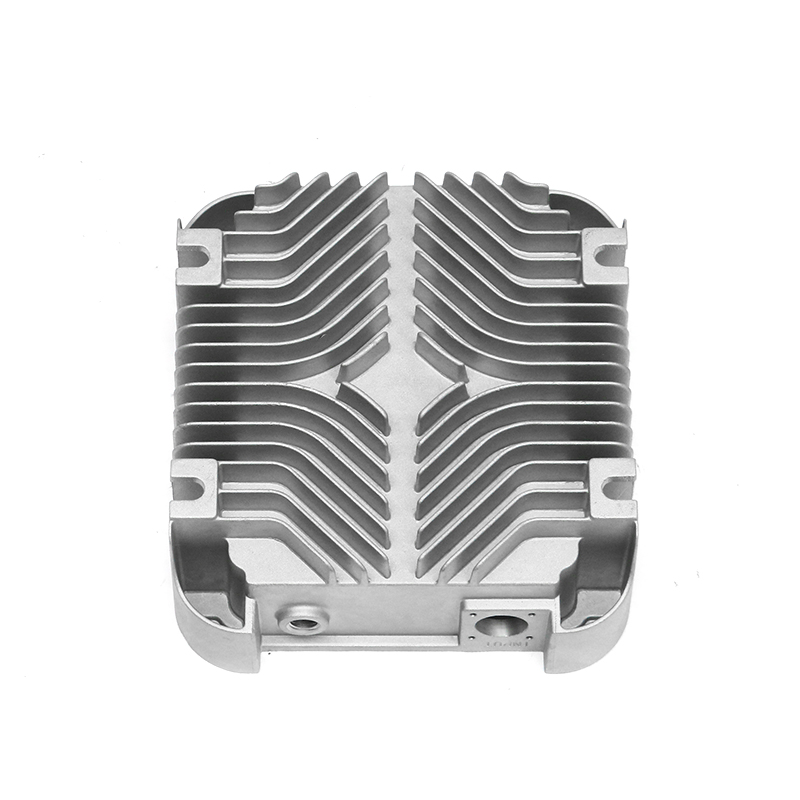
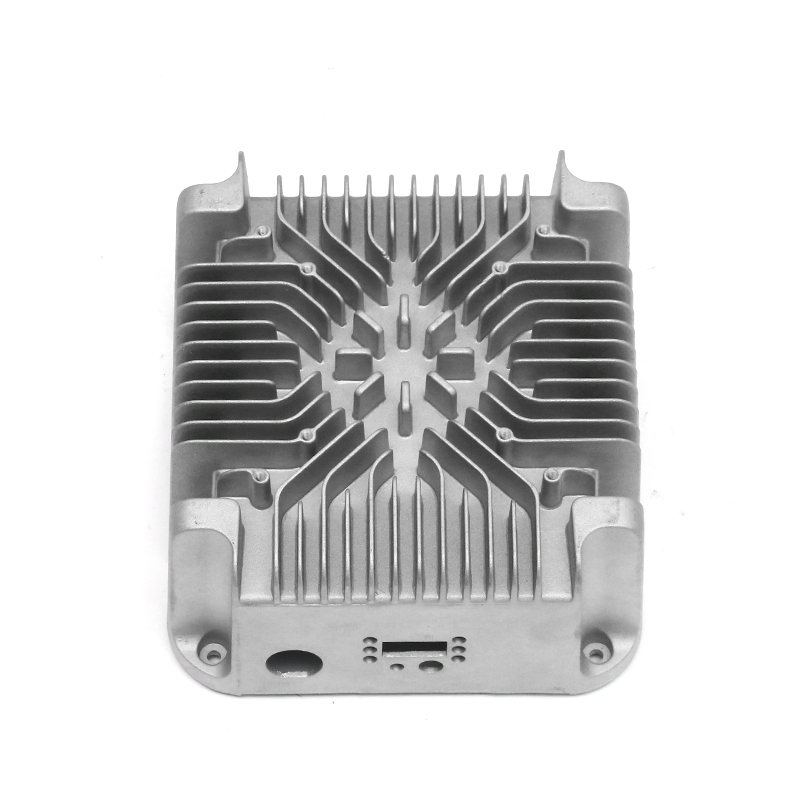
Aluminium är det dominerande materialet för gjutgods till bilar. Den erbjuder ett bra förhållande mellan styrka och vikt, utmärkt värmeledningsförmåga och naturlig korrosionsbeständighet. Aluminiumlegeringar, särskilt A380, används för motorblock, transmissionshus, oljetråg, motorhus och elektroniska kontrollkapslingar. Legeringen flyter bra i tunna sektioner och kan fylla komplexa formgeometrier.
Zinklegeringar
Zinklegeringar ger hög duktilitet, slaghållfasthet och förmågan att enkelt pläteras eller ytbehandlas. De används vanligtvis för små precisionsdelar som spegelfästen, dörrspärrar och interiörbeslag. Nackdelen är densiteten: zink är tungt och väljs sällan för stora strukturella komponenter.
Magnesiumlegeringar
Magnesium är den lättaste strukturella metallen, som erbjuder det bästa förhållandet mellan styrka och vikt av de tre. Det visas i delar där varje gram spelar roll, såsom rattkärnor, stolsramar och instrumentpanelstrukturer. Magnesium står inför högre materialkostnader och korrosionsproblem, så det väljs endast när viktbesparingar tydligt motiverar premien.
| Legering | Huvudegenskaper | Typiska komponenter |
|---|---|---|
| Aluminium (A380) | Bra hållfasthet till vikt, hög värmeledningsförmåga, korrosionsbeständighet | Motorblock, transmissionshus, motorhus, EC-hus |
| Zink (Zamak) | Hög duktilitet, utmärkt ytfinish, enkel plätering | Små fästen, spegelfästen, spärrar, inredningsdetaljer |
| Magnesium (AZ91D) | Lättaste konstruktionsmetall, mycket hög specifik hållfasthet | Rattramar, sitsramar, lättviktsfästen |
För att säkerställa att rätt legering levereras använder fddiecasting.com en Oxford Hitachi-spektrometer för att verifiera den kemiska sammansättningen av varje inkommande smälta. Detta förhindrar kostsamma förväxlingar innan delar gjuts.
Vanliga bildelar tillverkade av pressgjutning
Pressgjutgods sprids över fordonet, från motorrummet till upphängningen och den elektriska drivenheten. Att förstå utbudet hjälper när man planerar en leverantörslista.
Motor och drivlina komponenter
Konventionella drivlinor är starkt beroende av pressgjutgods av aluminium. Motorblock är det mest synliga exemplet, men oljetråg, vattenpumpar, oljefilterbaser, fläktkopplingar och motorfästen är också gjutna. Dessa delar måste motstå vibrationer, hantera värme och täta smörjmedel. De levereras ofta som gjutna aluminiumdelar som kombinerar strukturell styvhet med värmeavledning.
Transmission och chassidelar
Transmissionshus är stora gjutgods som håller växlar, axlar och hydrauliska kretsar. Huset fungerar också som den strukturella kontakten mellan motorn och resten av drivlinan. I chassiområdet tillverkas backspegelfästen, stötdämparfästen och spjällhus i hög volym med hjälp av pressgjutning.
Nya energifordonskomponenter
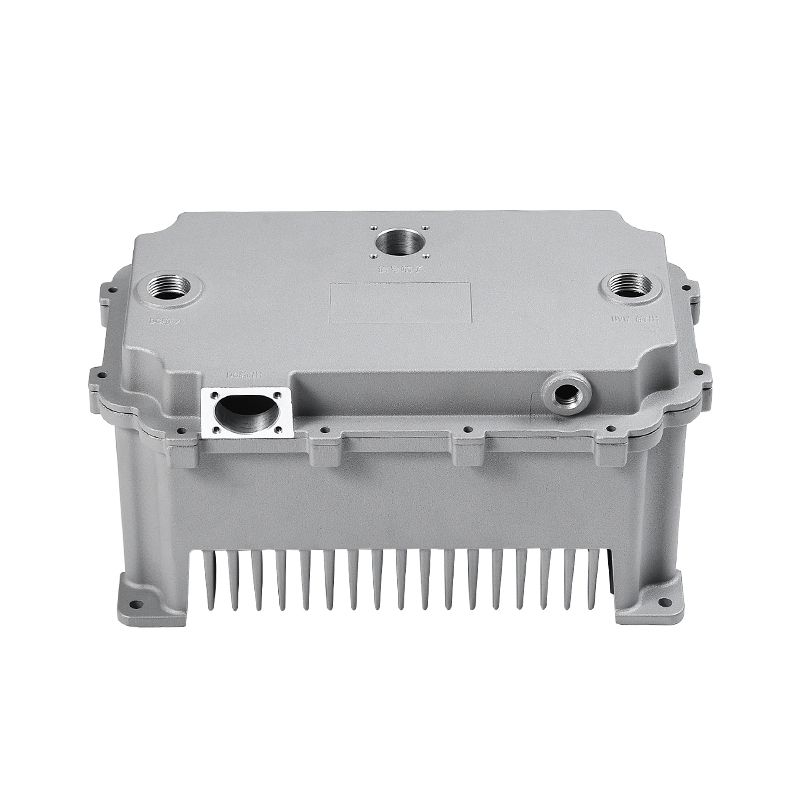
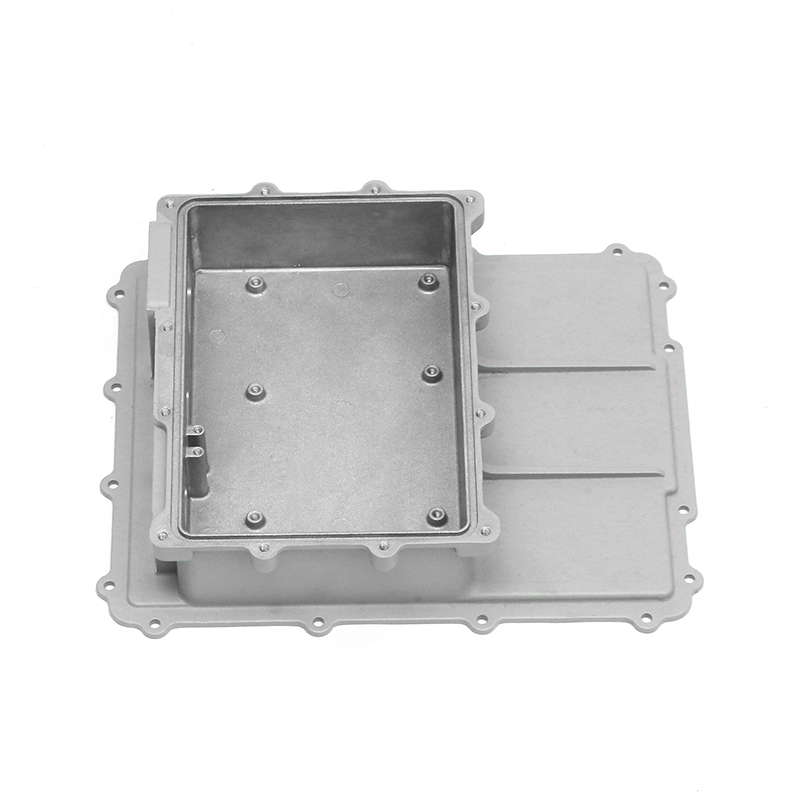
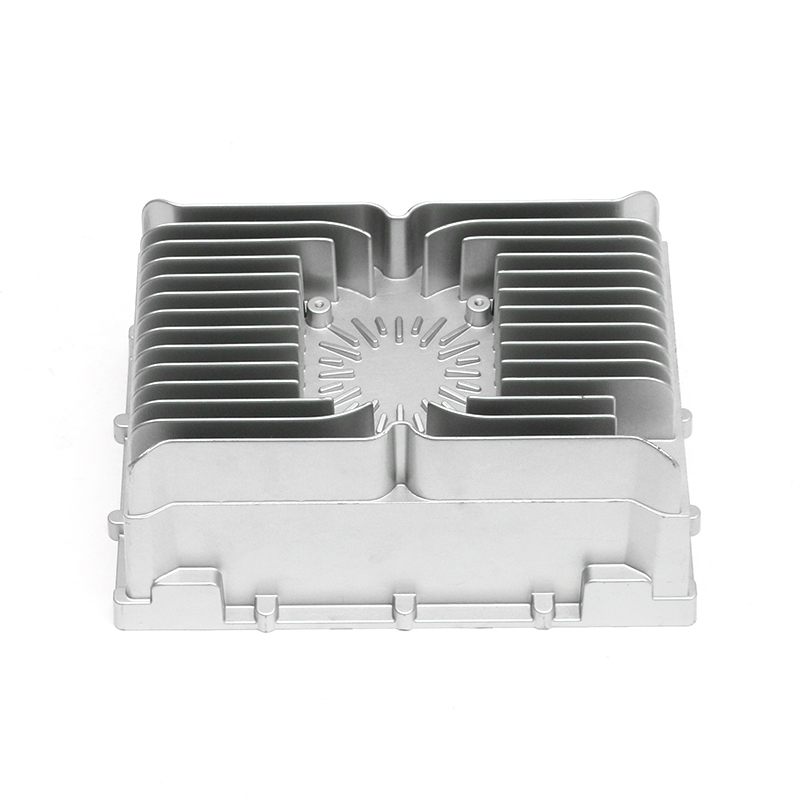
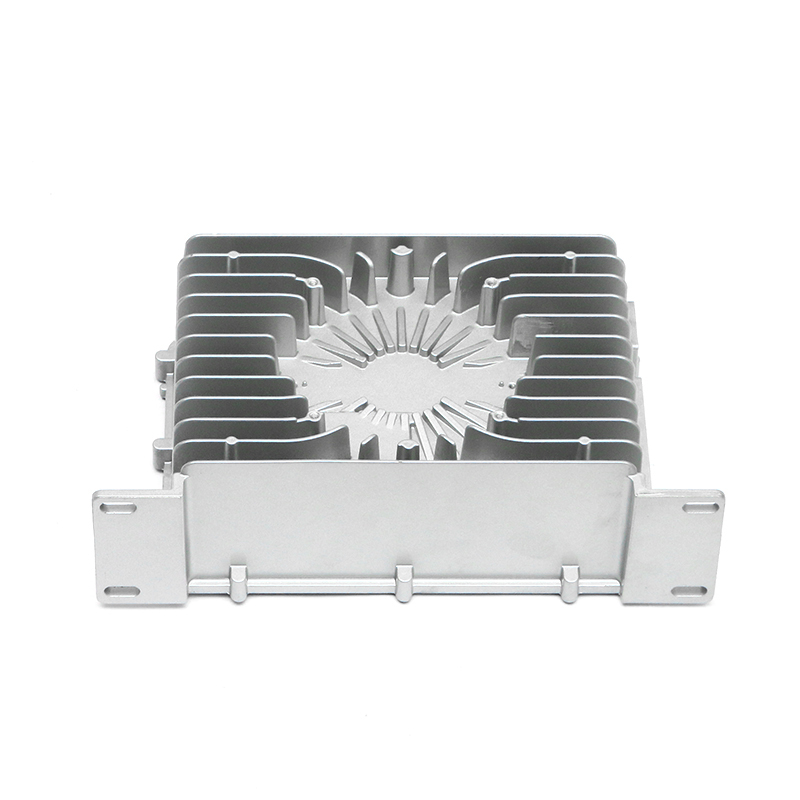
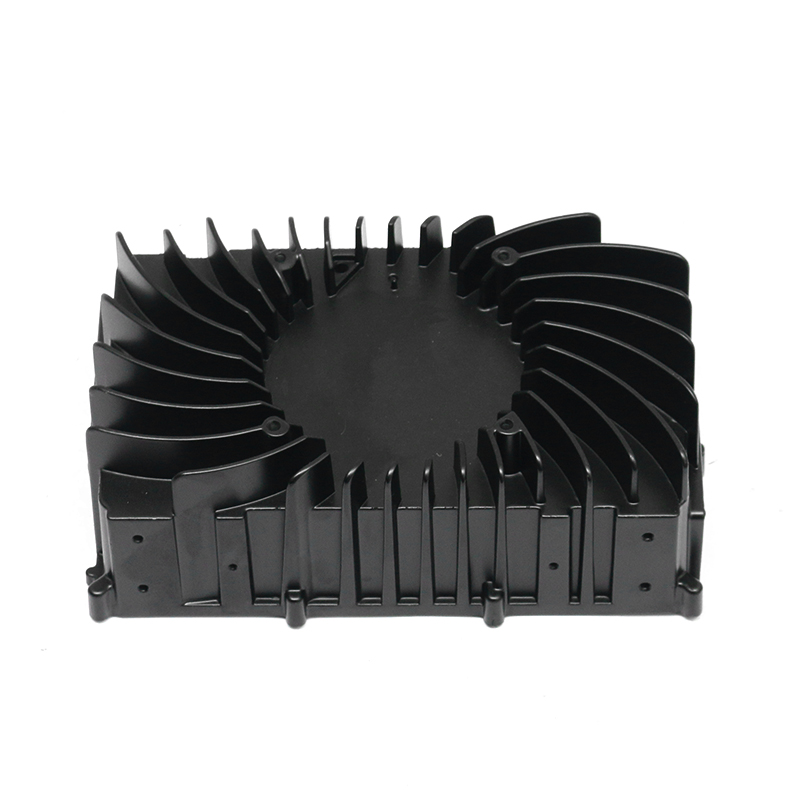
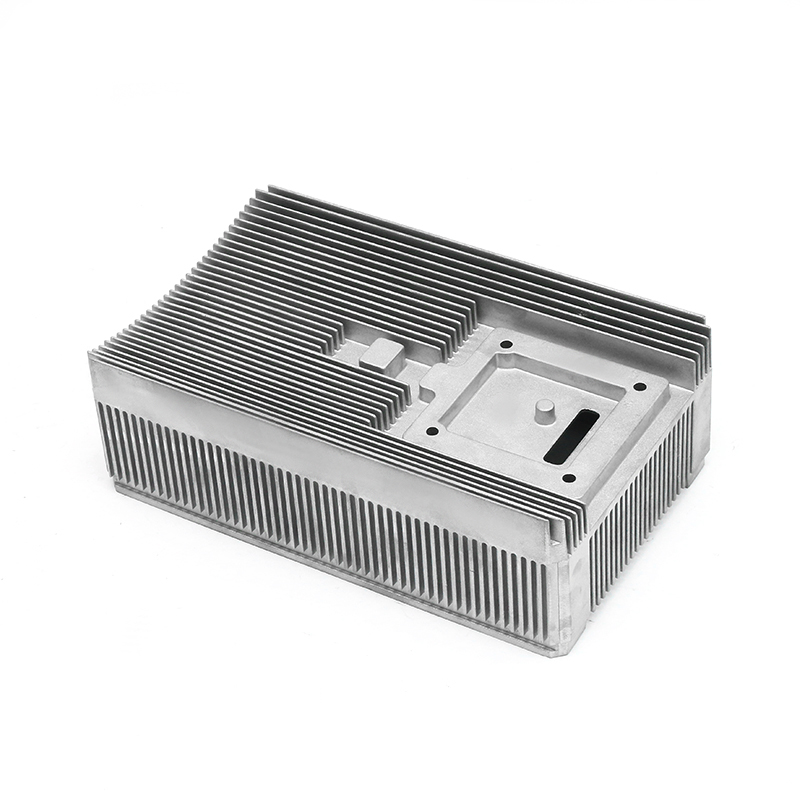
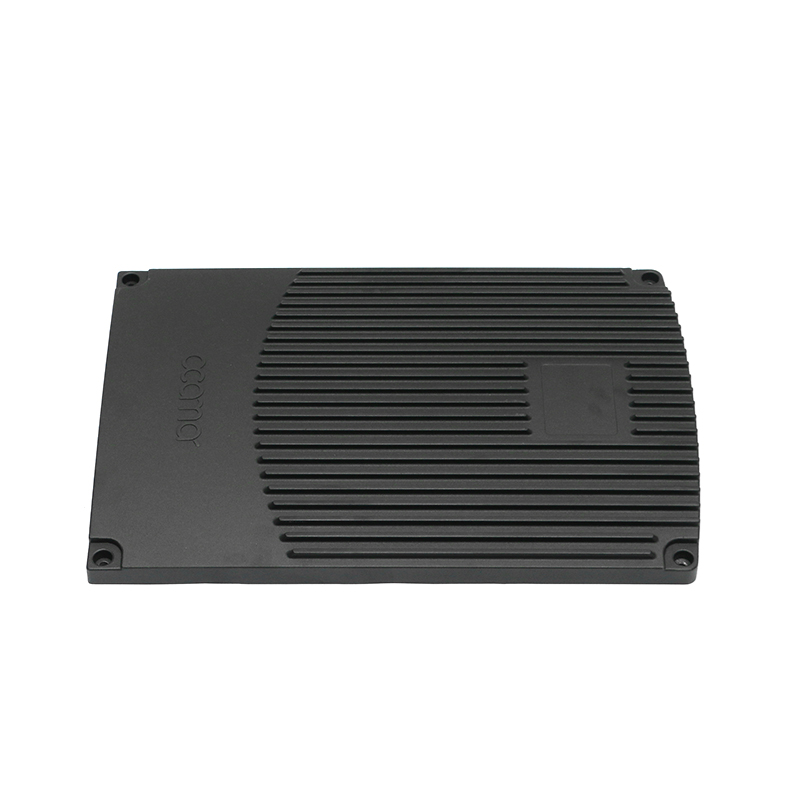
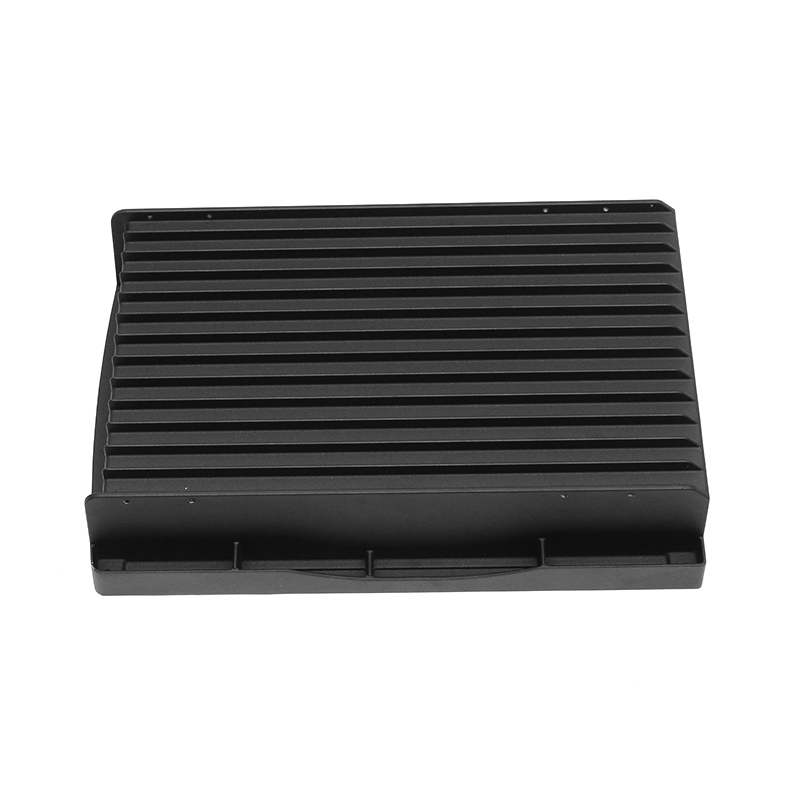
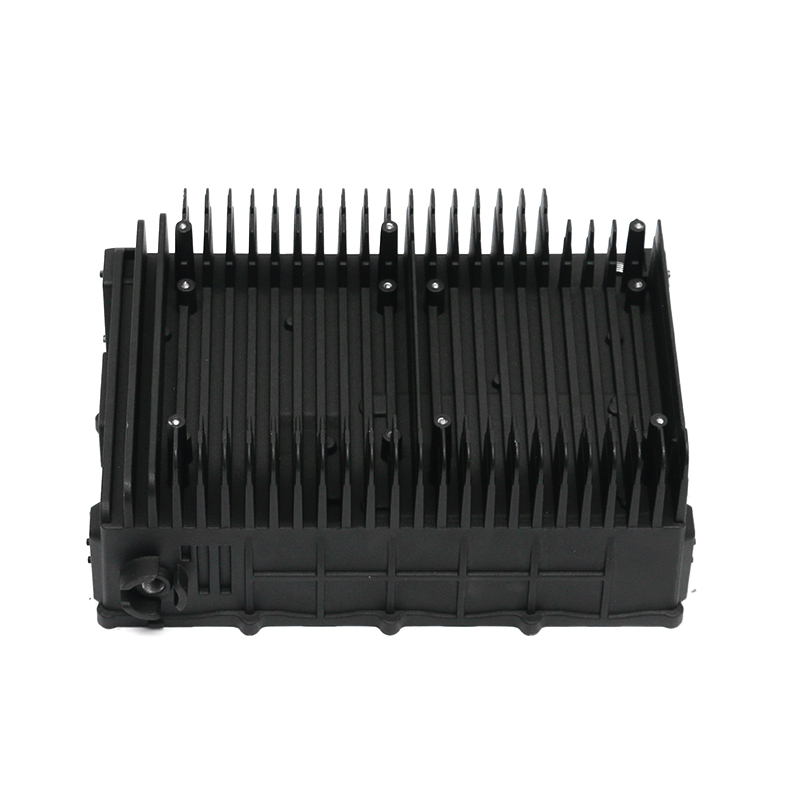
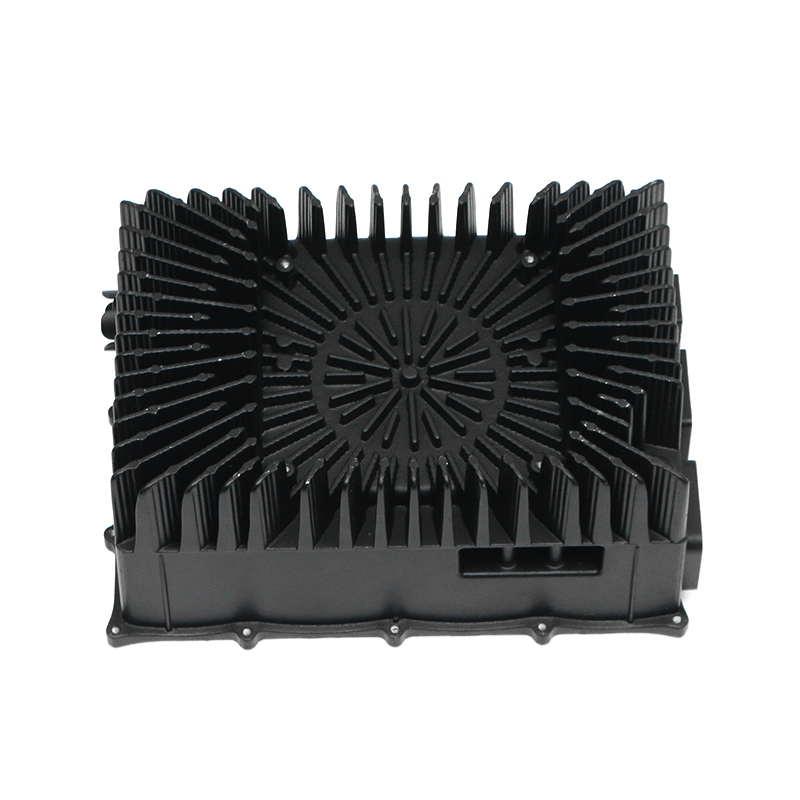
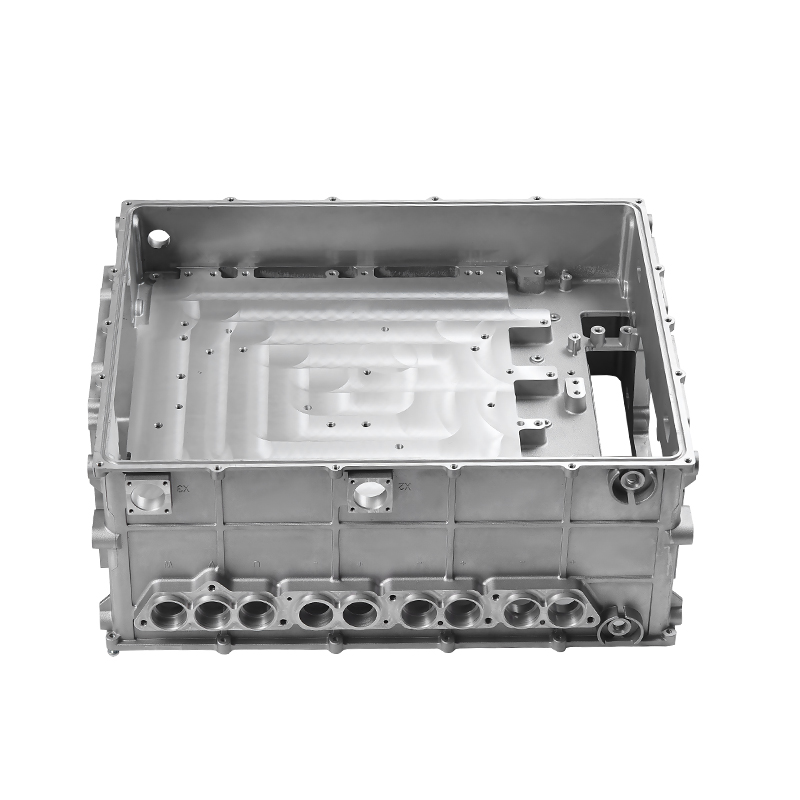
Elfordon ställer en annan uppsättning krav. Motorhus måste ta bort värme från kopparlindningar samtidigt som de skyddas från föroreningar. Elektroniska styrenheter kräver pressgjutna kapslingar som kombinerar tunna väggar med plana tätningsytor.
Vattenkylda elektroniska styrhus är ett bra exempel. Dessa delar måste förbli läckagesäkra under termisk cykling och vibrationer samtidigt som de innehåller känslig kraftelektronik. Det är därför de kräver striktare dimensions- och tryckprovning än många traditionella gjutgods.
Kvalitetssäkring inom formgjutning för fordon
Fordonsköpare utvärderar inte en pressgjutning enbart efter dess form. Inre sundhet, materialsammansättning, dimensionsnoggrannhet och tätning måste alla verifieras. En leverantörs trovärdighet beror på djupet i dess inspektionskedja.
Dimensionell inspektion
Koordinatmätmaskiner (CMM) är standarden för att verifiera kritiska dimensioner på bildelar. fddiecasting.com använder Zeiss CMMs för att kontrollera datum, hålpositioner och väggtjocklek med hög precision. Dessa mätningar är dokumenterade för att stödja godkännande av tillverkningsdelar.
Intern defektdetektering
Porositet och krympningshålrum kan bildas inuti ett gjutgods utan att påverka den synliga ytan. Industriell CT-skanning och röntgeninspektion avslöjar dessa interna defekter innan dyr bearbetning appliceras. CT hjälper också till att validera att kärnor och interna kylkanaler är korrekt placerade.
Materialverifiering
En spektrometer bekräftar att legeringen matchar den specificerade kvaliteten, inte bara en ungefärlig sammansättning. Detta steg är särskilt viktigt när en del ändras från ett utvecklingsprov till massproduktion. En Oxford Hitachi-spektrometer på fddiecasting.com tillhandahåller spårbar materialdata för varje batch.
Läcktestning
Läckagetestning krävs för oljetråg, transmissionshus, pumphus och många elbilar. Tryckluft eller helium förs in i inre hålrum medan utsidan övervakas för tryckfall. Detta är särskilt viktigt för pressgjutna växellådshus , där inre kvarhållande av smörjmedel direkt påverkar transmissionens tillförlitlighet. Dedikerade lufttryckstestmaskiner på fddiecasting.com verifierar att varje förseglad komponent lämnar anläggningen utan läckage.
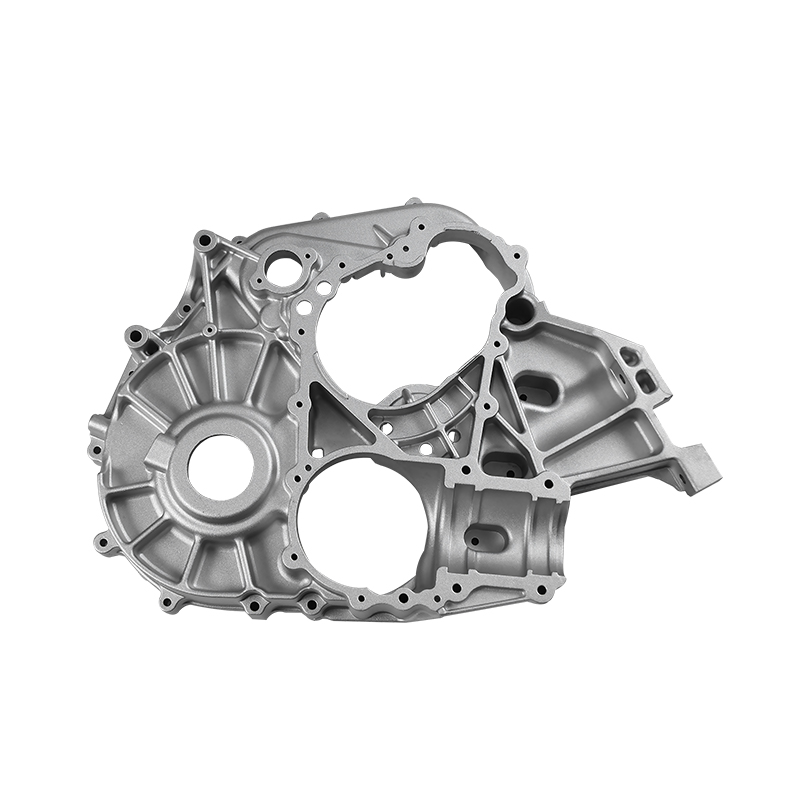 Tillverkare av specialgjutna växellådor, OEM/ODM-leverantörer Som Kinas tillverkare av pressgjutna växellådor och OEM/ODM växellådshusleverantörer, Ningbo Fenda New Energy Technology Co., Ltd., c... Visa produkt →
Pressgjutning kontra alternativa tillverkningsmetoder
Pressgjutning konkurrerar med flera andra metallformningstekniker. Rätt val beror på volym, geometri, tjocklek och nödvändiga mekaniska egenskaper.
Jämfört med CNC-bearbetning är pressgjutning dramatiskt mer ekonomiskt vid hög volym. Bearbetning startar från fast ämne och tar bort en stor andel material, medan pressgjutning producerar netto eller nästan nettoformer med mycket mindre avfall. CNC är fortfarande att föredra för små partier, komplexa femaxliga funktioner eller slutlig efterbehandling. I praktiken följs många pressgjutningar av ett kort bearbetningspass för att hålla snäva toleranser på tätningsytorna.
Jämfört med smide kan pressgjutning bilda mycket mer komplexa tunnväggiga strukturer med fina detaljer. Kallsmidning ger starkare delar eftersom kornstrukturen är i linje med detaljens kontur, men formerna är begränsade till enklare geometrier. För ett motorblock eller ett motorhus är gjutning det enda praktiska sättet att skapa inre hålrum och kylkanaler.
De huvudsakliga begränsningarna är formkostnad och produktionsvolym. En stålform kan kosta hundratusentals dollar, så formgjutning är bara vettigt för årliga volymer i tiotusentals. Ytporositet kan också förbli ett problem för läcktäta eller högt belastade delar, varför vakuumassisterat gjutning och specialiserade legeringar används i allt större utsträckning.
Hur man utvärderar en leverantör av formgjutning av bildelar
När designen är klar är nästa fråga vem som ska gjuta den. En fokuserad utvärdering bör omfatta åtminstone följande områden.
- Verktygskapacitet: Fråga om leverantören designar och tillverkar anpassade pressgjutformar internt. Detta påverkar direkt ledtider och felfrekvenser.
- Maskinsortiment: Kontrollera pressgjutningstonnage och antal maskiner. En leverantör med 400 till 2 000 tons maskiner kan täcka både små fästen och stora hus.
- Kvalitetssystem: IATF 16949:2016 bör vara minimum för fordonsförsörjning. Det visar ett arbetssätt för riskanalys, förändringskontroll och kundspecifika krav.
- Inspektionsutrustning: Leta efter CMM, industriell CT, spektrometrar och läckagetestare. Dessa verktyg visar om leverantören kan verifiera vad den producerar.
- Sekundär bearbetning: Intern bearbetning, friktionssvetsning och ytbehandling minskar logistikens komplexitet och behåller kvalitetsägandet hos en leverantör.
- Internationell kommunikation: En leverantör som erbjuder flerspråkig support, som fddiecasting.com gör på engelska, ryska, arabiska och tyska, förenklar offert- och teknisk förändringsprocessen.
Genom att poängsätta en möjlig partner mot dessa kriterier undviker du överraskande defekter och sena leveranser efter att programmet har lanserats.
The Future of Auto Parts Die Casting: EV and Lightweight Trends
Elfordon omformar efterfrågan på pressgjutning i två riktningar: större integrerade karossstrukturer och högkonstruerade drivlina-kapslingar. Stora pressgjutmaskiner, som nu når 6 000 ton eller mer, tillåter tillverkning av hela främre eller bakre delar av en bil i en del. Dessa integrerade gjutgods minskar antalet leder, minskar vikten och förkortar verkstadsprocessen.
Nya energimotorhus illustrerar den andra trenden. Modernt nya energimotorhus kombinera tunnväggig gjutning med integrerade kylkanaler för att maximera effekttätheten. Detta tvingar fram strängare kontroll över väggtjocklek och inre geometri.
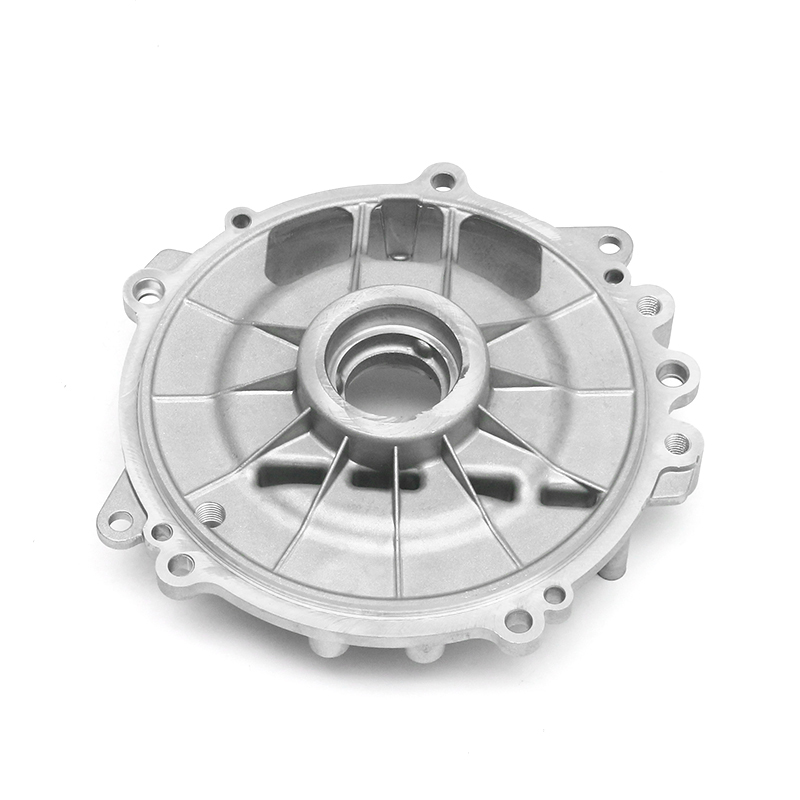 Nya tillverkare av motorhus för energigjutning, leverantörer, fabrik Ningbo Fenda New Energy Technology Co., Ltd., är tillverkare och leverantörer av nya energimotorhus i Kina, vår fabrik erbjuder OEM/ODM-ne... Visa produkt →
Friction stir welding håller också på att bli en relevant partner för pressgjutning. Den förenar gjutna komponenter med varandra eller till profiler utan att smälta basmaterialet, vilket bevarar både styrka och tätningsprestanda. Mer än 30 friction stir welding och andra dedikerade maskiner på fddiecasting.com stödjer denna typ av hybridmonteringsarbete.
Hållbarhet är den tredje drivkraften. Aluminiumgjutgods är mycket återvinningsbara, och bilindustrin efterfrågar i allt högre grad lägre koldioxidpåverkan. Pressgjutning passar denna riktning eftersom effektiv produktion och korta bearbetningstider minskar energianvändningen per del, och återvunna legeringar kan smältas om utan att förlora typiska mekaniska egenskaper.
Slutsats
Formgjutning av bildelar är fortfarande det mest praktiska sättet att producera stora, komplexa och lätta strukturella komponenter för både förbrännings- och elfordon. Den dominerar eftersom den kombinerar tre fördelar: utmärkt geometrifrihet, stark cykeleffektivitet och låg kostnad per del i stor skala.
När du väljer en leverantör väljer du verkligen ett paket med processkontroll, inspektionsdjup och ingenjörserfarenhet. En partner som fddiecasting.com har ett arv för formtillverkning, sex stora pressgjutmaskiner, 80 precisionsbearbetningscenter, IATF 16949:2016-certifiering och ett komplett verifieringslaboratorium, inklusive CMM, CT, spektrometrar och läckagetestning. Dessa funktioner är viktigast när en ny del kommer in i produktionen och varje tillverkningsdel måste vara rätt.
Om du utvärderar pressgjutningspartners för ett pågående projekt eller ett framtida program, skicka dina ritningar till teamet på fddiecasting.com för en genomförbarhetsgranskning. En tydlig teknisk diskussion i förväg kommer att spara kostnader och risker senare.